
مسئله برش بهینه: وقتی هر سانتیمتر ضایعه هزینه دارد
معرفی مسئله برش بهینه (Cutting Stock) در صنایع کاغذ و فولاد؛ از فرمولبندی ریاضی تا پیادهسازی با پایتون برای کاهش ضایعه مواد اولیه.
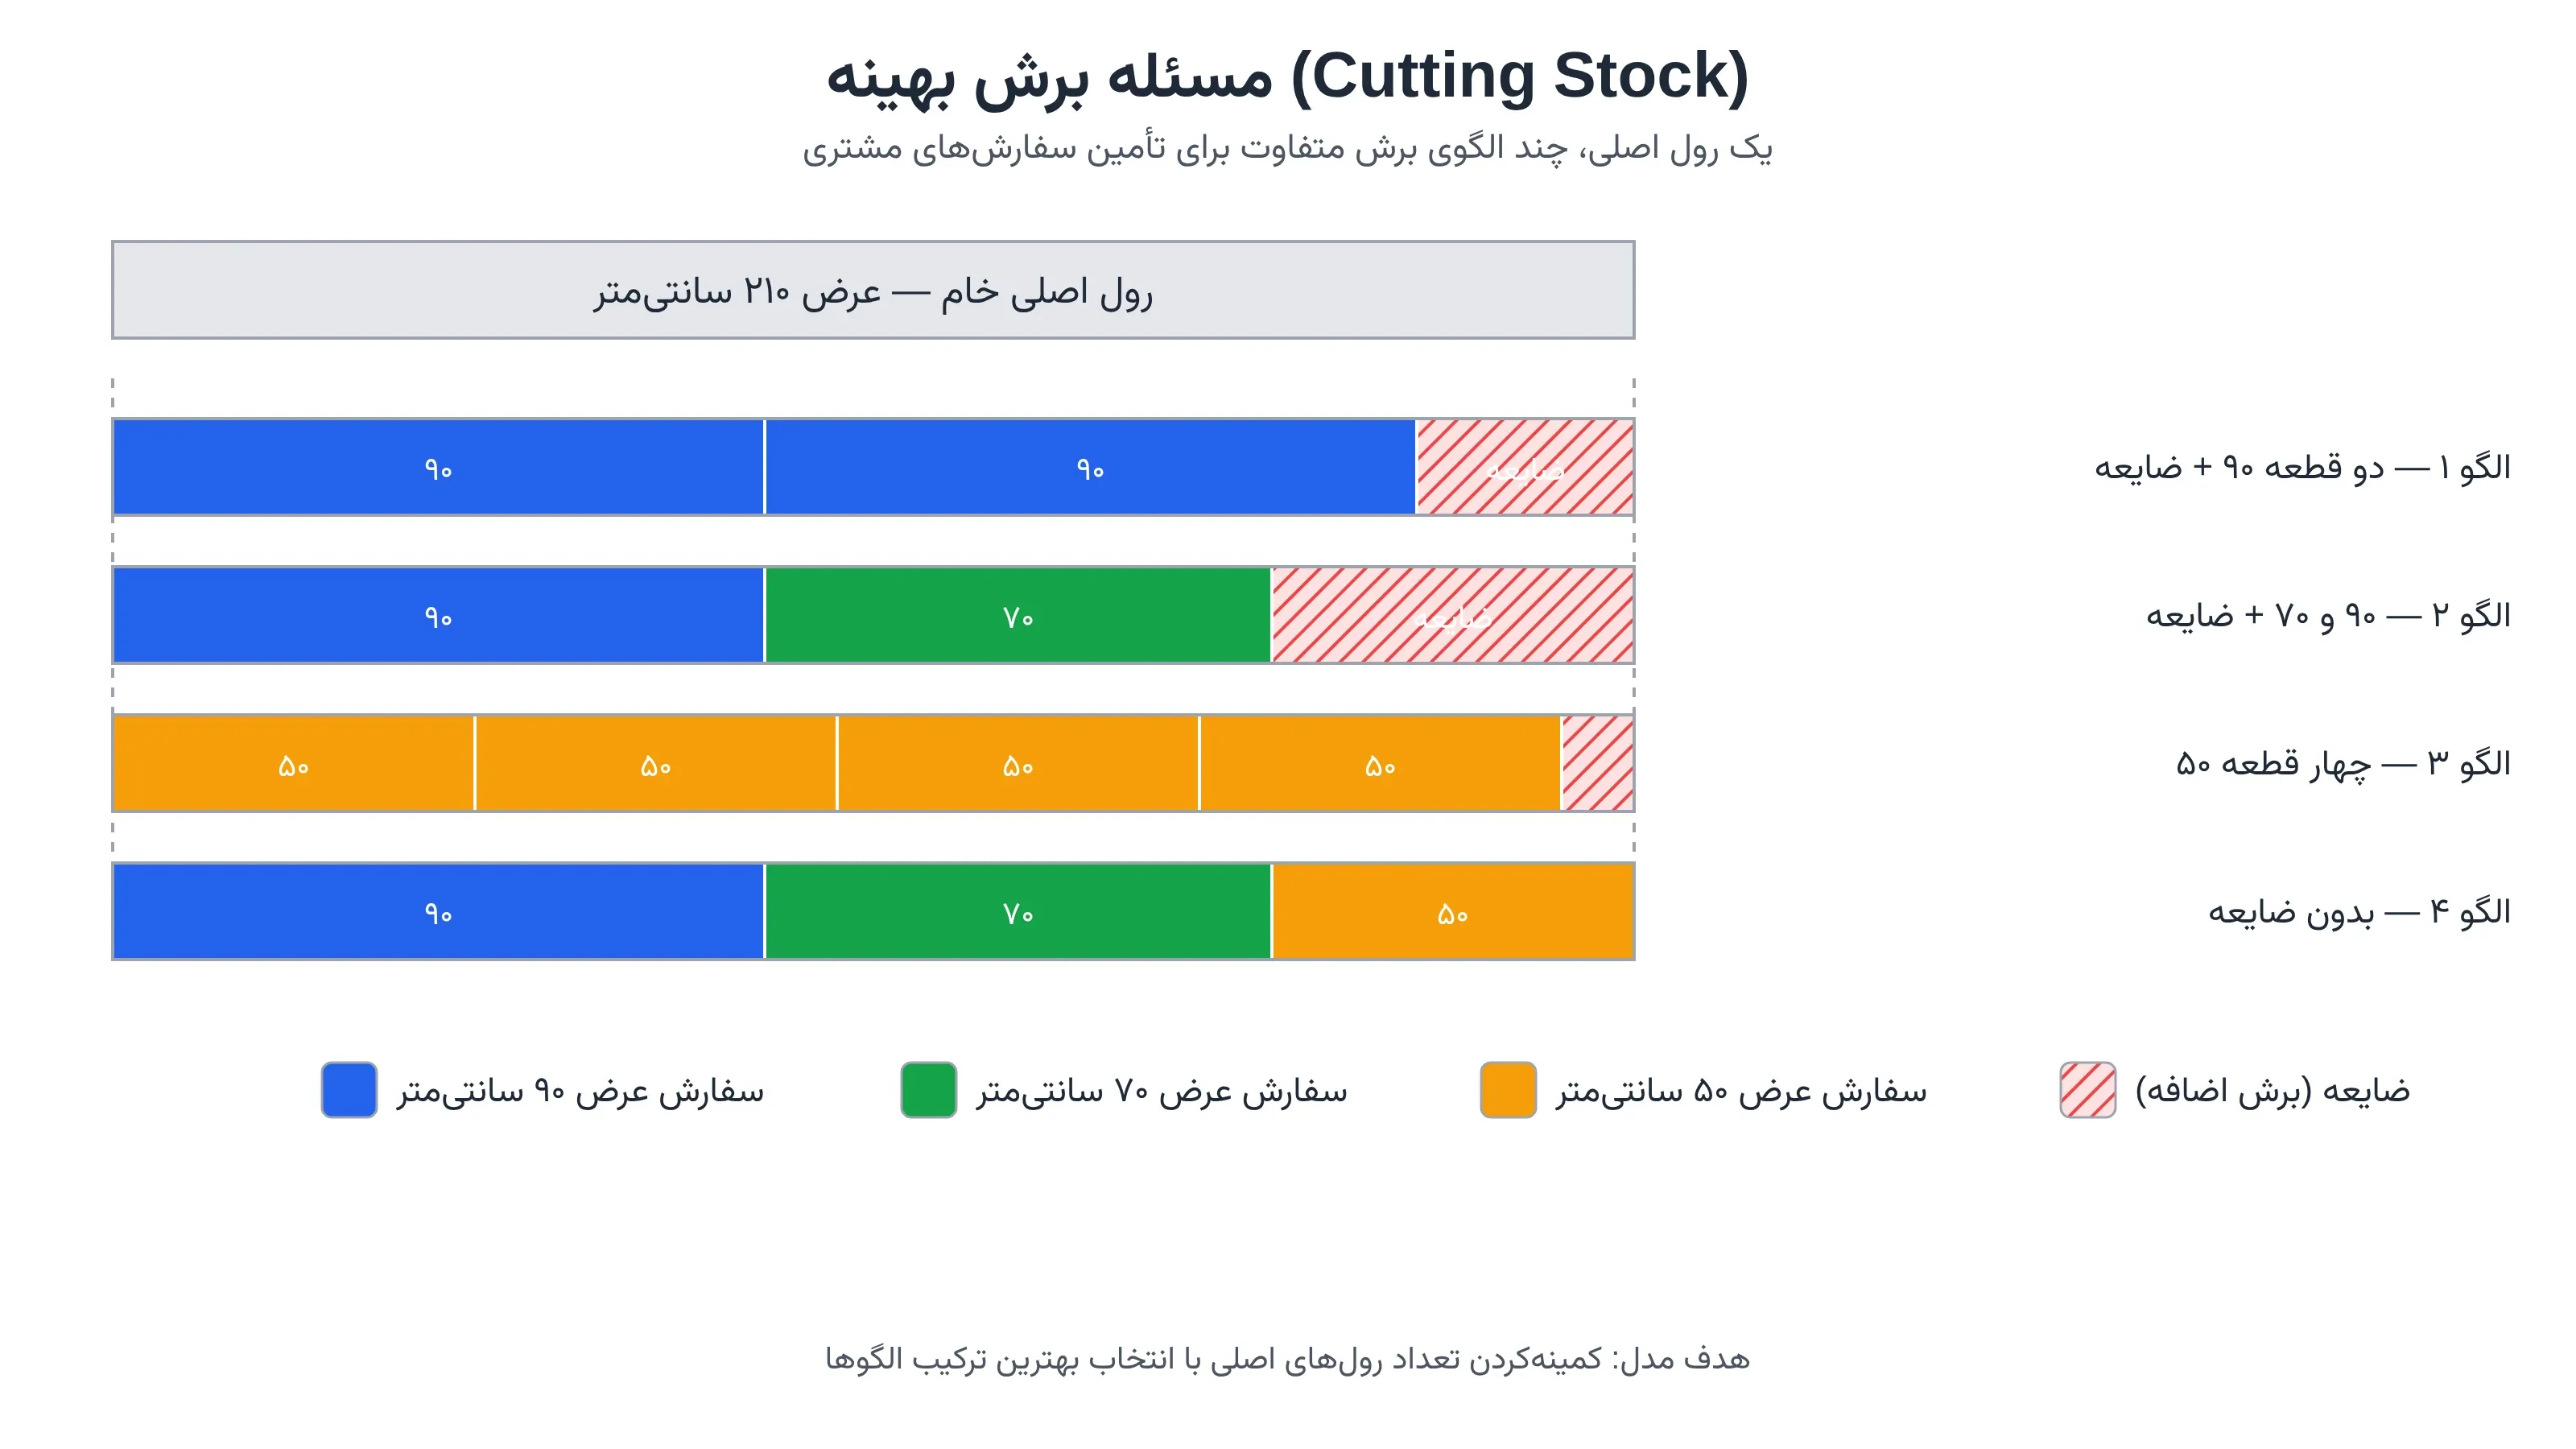
در یک کارخانه کاغذسازی، رولهای اصلی با عرضی ثابت و بزرگ تولید میشوند. اما مشتریان رولهایی با عرضهای کوچکتر و متفاوت سفارش میدهند. یک چاپخانه رول نود سانتیمتری میخواهد. چاپخانه دیگری رول پنجاه سانتیمتری سفارش میدهد. کارخانه باید هر رول اصلی را به این عرضهای کوچکتر ببرد. سوال ساده بهنظر میرسد، اما جواب آن میلیونها تومان صرفهجویی یا هدررفت را رقم میزند.
این مسئله نام رسمی دارد: مسئله برش بهینه یا Cutting Stock Problem. از دهه ۱۹۶۰ میلادی در پژوهش عملیاتی مطرح شده است. ریاضیدانانی مثل گیلمور و گومری اولینبار آن را با دقت فرمولبندی کردند. امروز همین مسئله در صنایع کاغذ، فولاد، شیشه و نساجی هر روز تکرار میشود. هرچه الگوی برش هوشمندانهتر باشد، ضایعه کمتر و سود بیشتر است.
اهمیت این موضوع در دنیای واقعی
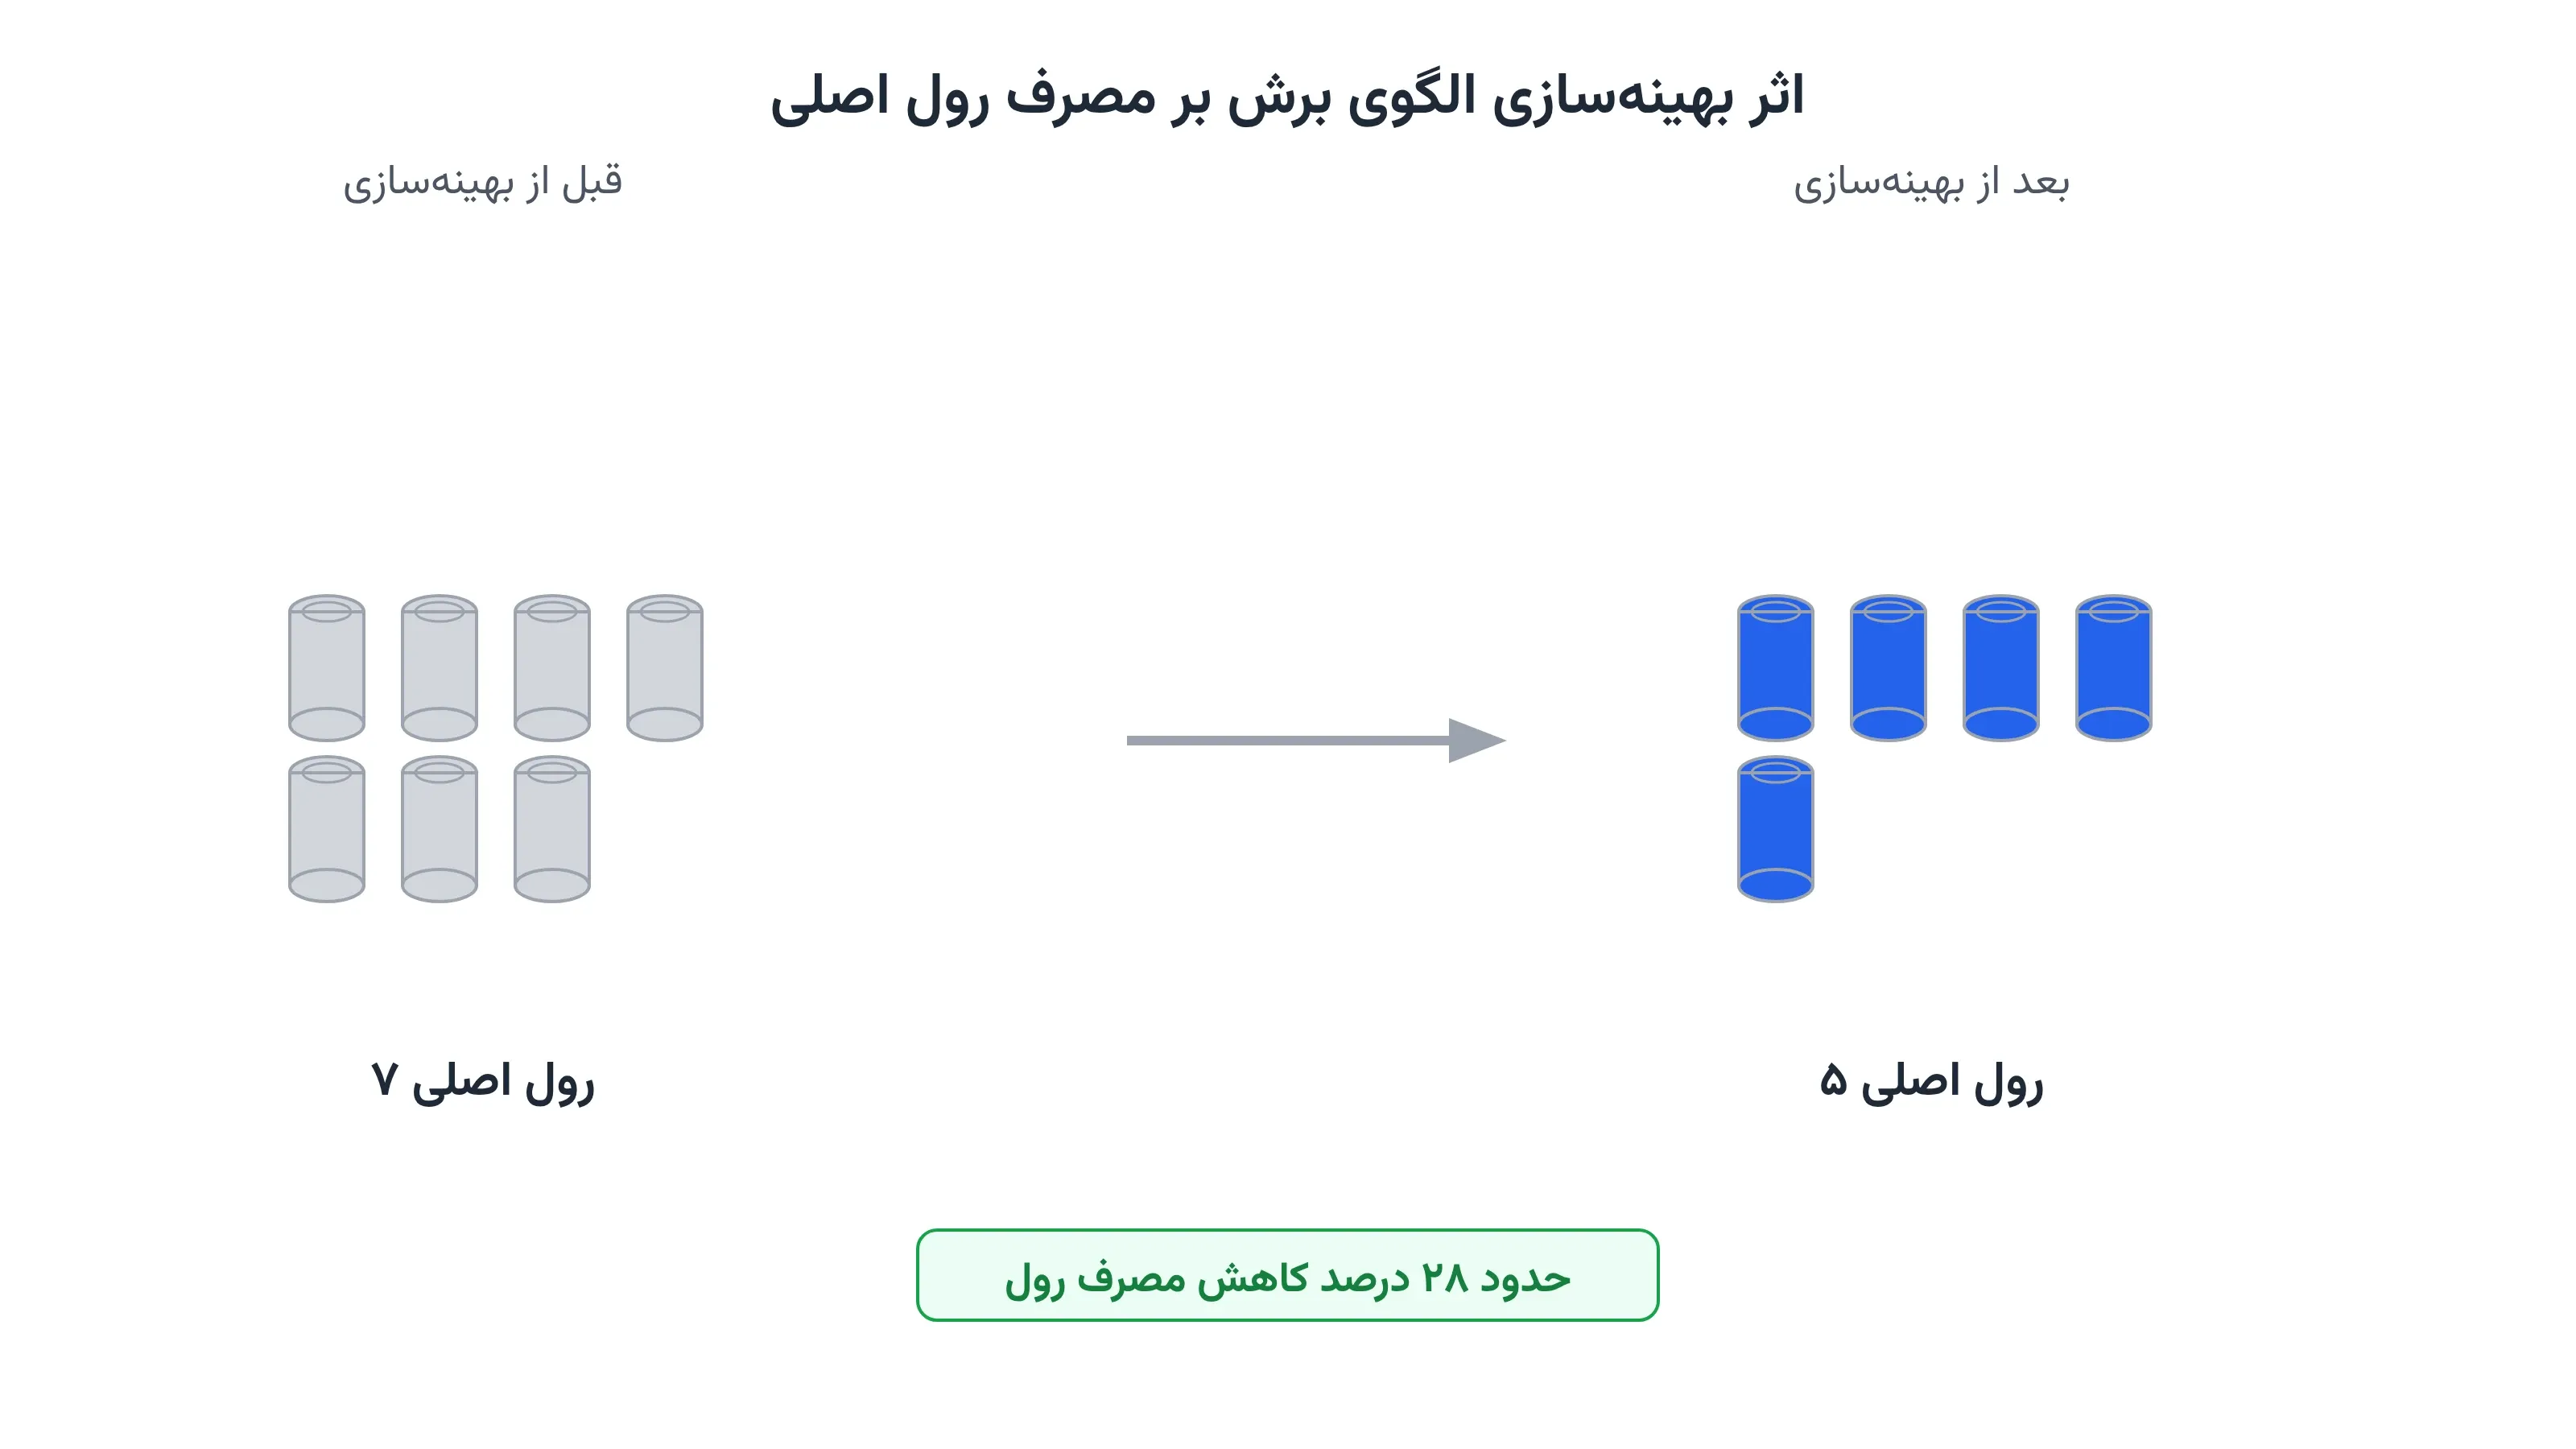
این مسئله فقط یک تمرین ریاضی نیست؛ مستقیم روی سودآوری کارخانه اثر میگذارد. شرکتی مثل اینترنشنال پیپر (International Paper)، یکی از بزرگترین تولیدکنندگان کاغذ جهان، روزانه هزاران رول را برش میدهد. حتی کاهش چند درصدی ضایعه، در مقیاس صنعتی به معنای تنها ماده اولیه ذخیرهشده است. این صرفهجویی مستقیماً هزینه تمامشده محصول را پایین میآورد.
کاهش ضایعه مواد اولیه، اثر زیستمحیطی هم دارد؛ تولید هر تن کاغذ یا فولاد، انرژی و آب قابلتوجهی مصرف میکند. به همین دلیل، این موضوع با نگاه زنجیره تأمین سبز هم پیوند میخورد. دوره بهینهسازی زنجیره تأمین و حملونقل با پایتون دقیقاً همین نوع مسائل تخصیص و برنامهریزی تولید را پوشش میدهد.
فرمولبندی ریاضی مسئله
فرض کنید عرض رول اصلی برابر باشد. مشتریان عرض سفارشی متفاوت میخواهند. تقاضای هر عرض را با نشان میدهیم. چالش اصلی، نه انتخاب عرضها، که پیداکردن الگوی برش است. هر الگوی برش ، ترکیبی از عرضهای سفارشی است که در عرض جا میشود.
متغیر نشان میدهد الگوی چند قطعه از عرض تولید میکند. این الگوها باید قید ظرفیت رول را رعایت کنند:
متغیر تصمیم تعداد رولهایی است که با الگوی برش میخورند. هدف مدل، کمینهکردن تعداد کل رولهای اصلی مصرفی است:
هر سفارش هم باید کامل تأمین شود:
متغیرهای باید عدد صحیح و نامنفی باشند. این مدل، نسخه استاندارد مسئله برش بهینه یکبعدی است. در ادبیات علمی، به آن مدل پوشش ستونی یا Set-Covering هم میگویند.
چالش عملی این مدل، تعداد الگوهاست. حتی با چند عرض سفارشی، هزاران الگوی ممکن وجود دارد. فهرستکردن همه آنها از پیش، عملاً غیرممکن است. به همین دلیل، پژوهشگران روشی به نام تولید ستون یا Column Generation ابداع کردند. این روش، الگوهای مفید را فقط در صورت نیاز، در حین حل مسئله میسازد.
ظرفیت کار آکادمیک و پژوهشی
این حوزه یکی از غنیترین زمینههای پژوهش عملیاتی کلاسیک است. روش تولید ستون گیلمور و گومری، هنوز هم پایه بسیاری از مقالات جدید است. مسیر اول پژوهشی، گسترش مدل به برش دوبعدی است؛ مثلاً برش ورق شیشه یا فلز. مسیر دوم، درنظرگرفتن عدمقطعیت در تقاضای مشتریان است. مسیر سوم، مدلسازی چندهدفه است؛ همزمان کمینهکردن ضایعه و هزینه تعویض تیغه برش. رویکرد اپسیلون-محدودیت ابزاری مناسب برای چنین مصالحهای است.
ترکیب این مسئله با برنامهریزی تولید و موجودی هم فضای پژوهشی تازهای باز میکند. برای نمونه، تصمیم همزمان درباره الگوی برش و زمانبندی تولید. این زمینه ظرفیت خوبی برای پایاننامه کارشناسی ارشد یا مقاله علمی دارد.
پیادهسازی با پایتون
خبر خوب این است که حل این مدل، نیاز به نرمافزار گرانقیمت ندارد. برای مسائل کوچک و متوسط، میتوان چند الگوی برش را از پیش ساخت. سپس یک مدل برنامهریزی عدد صحیح با کتابخانه PuLP حل میشود. سالورهای متنباز مثل CBC یا HiGHS برای این مدل کاملاً کافی هستند. برای مسائل بزرگتر با صدها عرض سفارشی، پیادهسازی کامل تولید ستون لازم است. در آن حالت، کتابخانه Pyomo هم انعطاف بیشتری برای تعریف زیرمسئله کولهپشتی فراهم میکند.
کد زیر، نسخه سادهشده مسئله را با چند الگوی از پیش تعیینشده حل میکند. عرض رول اصلی، عرضهای سفارشی و تقاضای هر عرض را میتوان از یک فایل اکسل یا CSV خواند.
import pulp

roll_width = 210
# هر الگو: (تعداد قطعه عرض ۹۰، عرض ۷۰، عرض ۵۰)
patterns = [
    (2, 0, 0),  # 2x90
    (1, 1, 0),  # 90+70
    (0, 3, 0),  # 3x70
    (1, 0, 2),  # 90+2x50
    (0, 2, 1),  # 2x70+50
    (0, 0, 4),  # 4x50
    (1, 1, 1),  # 90+70+50
]
demand = {"w90": 80, "w70": 120, "w50": 150}
widths = ["w90", "w70", "w50"]

model = pulp.LpProblem("cutting_stock", pulp.LpMinimize)
x = [pulp.LpVariable(f"x_{p}", lowBound=0, cat="Integer") for p in range(len(patterns))]

model += pulp.lpSum(x)

for idx, w in enumerate(widths):
    model += pulp.lpSum(patterns[p][idx] * x[p] for p in range(len(patterns))) >= demand[w]

model.solve(pulp.PULP_CBC_CMD(msg=False))

for p, var in enumerate(x):
    if var.value() and var.value() > 0:
        print(f"الگوی {patterns[p]}: {int(var.value())} رول")
بعد از حل، تعداد دقیق رولهای لازم برای هر الگو مشخص میشود. اگر تعداد عرضهای سفارشی زیاد باشد، تولید الگوها بهصورت دستی عملی نیست. در آن شرایط، زیرمسئله کولهپشتی باید در هر تکرار، با یک سالور عدد صحیح جداگانه حل شود. کتابخانه OR-Tools گوگل هم برای حل سریع همین زیرمسئله کولهپشتی مناسب است.
سوالات متداول
آیا این مدل فقط برای کارخانههای بزرگ کاغذ یا فولاد کاربرد دارد؟
نه. هر واحد تولیدی که ماده اولیه را از رول یا ورق بزرگ برش میدهد، از این مدل سود میبرد. حتی چند عرض سفارشی ساده هم کاهش ضایعه محسوسی ایجاد میکند.
چه دورهای برای یادگیری عمیقتر این نوع مدلهای عدد صحیح مناسب است؟
دوره بهینهسازی زنجیره تأمین و حملونقل با پایتون پایه مدلسازی مسائل تخصیص و برنامهریزی تولید مشابه این مقاله را پوشش میدهد.
آیا امکان طراحی اختصاصی این مدل برای کارخانه ما وجود دارد؟
بله. عرض رول اصلی، فهرست سفارشها و حتی هزینه تعویض تیغه برش، همگی قابل تنظیم با داده واقعی شما هستند. از طریق مشاوره میتوانیم جزئیات پروژه را بررسی کنیم.
مشاوره و ارتباط با ما
برای مشاوره و ثبتنام در دورهها و دریافت پروژهها با آیدی @pypyid در تلگرام در تماس باشید.
مطالب پیشنهادی
دورههای آموزشی مرتبط
آموزش مسیریابی وسایل نقلیه (VRP) با پایتون و OR-Tools
دوره پروژهمحور VRP در پایتون با OR-Tools و CP-SAT؛ ۲۰ پروژه عملی از TSP و CVRP تا VRPTW و مسیریابی خودروی الکتریکی.
دوره جامع بهینهسازی و تصمیمگیری سیستم سلامت با پایتون
دوره جامع و پروژه محور بهینهسازی و تصمیمگیری سیستم سلامت با پایتون و OR-Tools؛ ۲۰ پروژه عملی از تخصیص تخت بیمارستان تا امداد پهپادی به مناطق آسیبدیده.
دوره فشرده مدلسازی عدم قطعیت در بهینهسازی
دوره فشرده مدلسازی عدم قطعیت: مقایسه روشهای Stochastic، Fuzzy، Robust و IGDT با کاربرد در انرژی و سیستم قدرت.
آموزش مقدماتی بهینهسازی سیستمهای قدرت
شروع بهینهسازی سیستمهای قدرت در ۸ ساعت با پایتون: پخش بار اقتصادی، DC-OPF، مدلسازی باتری و مقدمه Unit Commitment؛ مناسب دانشجویان و پژوهشگران برق.
مقالات و یادداشتهای مرتبط
تخصیص اسکله بندر: کدام کشتی، کجا و کِی پهلو بگیرد؟
مسئله تخصیص اسکله (Berth Allocation Problem) و مدلسازی ریاضی آن برای کاهش زمان انتظار کشتیها در بنادر با ابزارهای متنباز پایتون.
Bin Packing: کمینهکردن تعداد کامیونهای بار
آشنایی با مسئله Bin Packing در بارگیری کامیون: فرمولبندی ریاضی، تفاوت با بارگیری سهبعدی کانتینر، و پیادهسازی با OR-Tools و CP-SAT در پایتون.
بهینه سازی و مدیریت بانک خون با پایتون
آشنایی با مسئله مدیریت موجودی فرآوردههای خونی بهعنوان یک مسئله کنترل موجودی فسادپذیر در حوزه سلامت، و حل آن با ابزارهای متنباز پایتون.
زنجیره تأمین حلقهبسته: بازسازی یا بازیافت محصول برگشتی؟
مدلسازی ریاضی تصمیم بازسازی یا بازیافت محصولات مرجوعی در زنجیره تأمین حلقهبسته، با فرمولبندی MILP و پیادهسازی در پایتون.
پروژههای مرتبط
پیشنهاددهی مقاوم نیروگاه مجازی در بازار روز بعد با Pyomo
استراتژی پیشنهاددهی نیروگاه مجازی بادی، خورشیدی، باتری و حرارتی در بازار روز بعد، مقاوم در برابر عدم قطعیت قیمت با رویکرد Bertsimas–Sim و Pyomo.
بهینهسازی استخدام و آموزش: تکمیل تیم با بودجه و زمان محدود
تخصیص نامزدها به موقعیتهای شغلی و زمانبندی آموزش برای رفع کمبود مهارت، در چارچوب بودجهٔ استخدام، بودجهٔ آموزش و مهلت آمادهبهکار شدن.
زمانبندی شیفت پزشکان بیمارستان: پوشش، استراحت و عدالت
زمانبندی شیفت پزشکان و دستیاران با پوشش کامل هر شیفت، استراحت پس از شبکاری، سقف روزهای کاری، عدالت در شیفت شب و تداوم مراقبت.
بهینهسازی بودجه نگهداشت کارکنان با بیشترین ارزش حفظشده
تخصیص بودجهٔ محدود نگهداشت (افزایش حقوق، پاداش، آموزش و مسیر شغلی) میان کارکنان در معرض ترک سازمان، بهگونهای که بیشترین ارزش حفظ شود.